

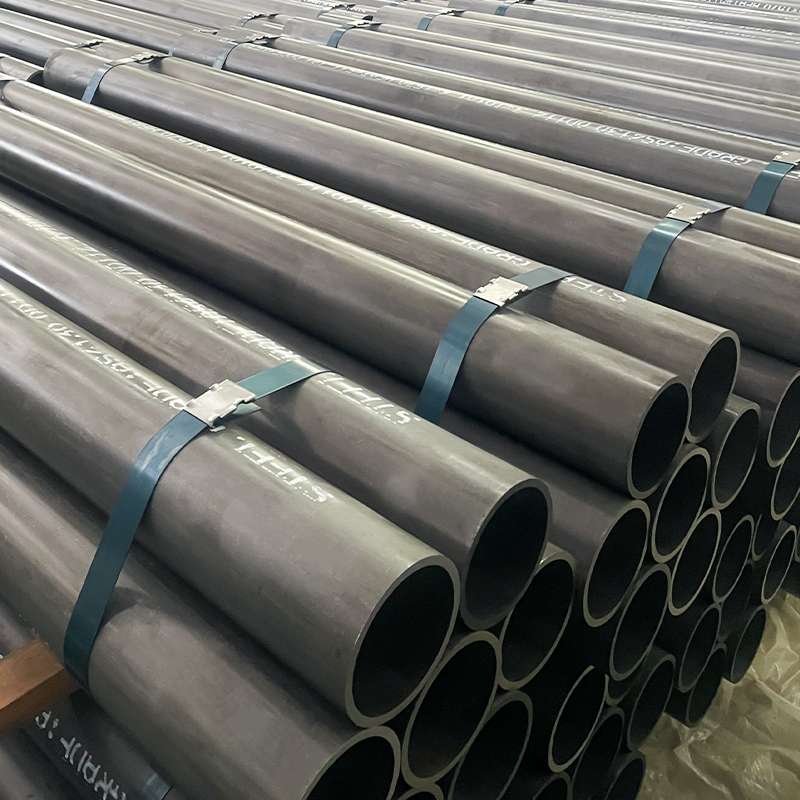
Honovaná a SRB trubka – EN 10305-2 E355 H8 Ra0.4, vnitřní zrcadlová povrchová úprava pro barely hydraulických válců
Naše trubky EN 10305-2 za studena tažené svařované (CDW) honované a SRB jsou ...

Pokud si kupujete mechanickou nebo hydraulickou trubku na živobytí, slyšeli jste tuto otázku více než jednou: jsou trubky DOM stejné jako bezešvé trubky a záleží na rozdílu? Krátká odpověď je, že se jedná o dva různé produkty vyrobené dvěma různými cestami a mezera mezi nimi se projevuje v tolerancích, tlakové schopnosti, obrobitelnosti a ceně. Oba typy kreslíme za studena každý den a naše upřímná odpověď je, že ani jeden nevyhrává úplně. Důležité je, který se hodí k dílu, který stavíte.
DOM je zkratka pro Drawn Over Mandrel, což popisuje dokončovací operaci spíše než výchozí materiál. Proces začíná plochým ocelovým pásem válcovaným za studena, rozříznutým na šířku, vytvarovaným do kruhu a podélně svařeným. Externí svar je oříznut a trubka pak jde na tažnou stolici: je tažena karbidovou matricí, která zmenšuje vnější průměr, zatímco tvrzený trn uvnitř otvoru zároveň řídí vnitřní průměr.
Protože je stěna stlačena mezi dva tuhé nástroje současně, výsledkem je trubka s neobvykle rovnoměrnou tloušťkou stěny, přímým otvorem a vynikající soustředností. Svar není odstraněn. Je stlačován a tažen, dokud není pro oko téměř neviditelný, přesto je stále přítomen a lze jej lokalizovat pomocí testu vířivými proudy nebo leptáním kyselinou. Správně svařený a správně vytažený šev je přesně důvodem, proč trubka DOM vydrží v hydraulickém provozu po miliony cyklů. Společné specifikace zahrnují EN 10305-2 v E235 a E355, ASTM A513 a řadu DIN 2393, přičemž pro práci s většími válci jsou k dispozici tenkostěnné verze s velkým průměrem.
 Ocelová trubka tažená za studena (CDW) En10305-2 Třída E235 E355 E460 Přesné ocelové trubky tažené za studena (CDW) – EN 10305-2 E235 E355 Ocelové trubky s vysokou tolerancí pro hydraulické, automobilové strojírenství Suao Metal man... Zobrazit produkt →
Bezešvé potrubí začíná jako masivní ocelová kulatá tyč. Sochor se zahřeje, prorazí, aby se vytvořila dutá skořepina, pak se za tepla válcová nebo vytlačuje a nakonec se za studena táhne na požadovanou velikost, obvykle přes trn nebo zátku. Od prvního kroku propíchnutí do posledního protažení není nikde po délce trubky žádný svar.
Ten jediný fakt řídí všechno ostatní. Žádný svar znamená žádnou tepelně ovlivněnou oblast, žádný šev ke kontrole a stěnu, která se chová identicky ve všech směrech. Pro vysokotlaké okruhy, vysokocyklové únavové zatížení a korozní provoz technici často preferují homogenní stěnu bezešvých výrobků tažených za studena. Nejčastěji uváděné specifikace jsou ASTM A519 a EN 10305-1 a nerezové třídy jako ASTM A269 se řídí stejnou logikou.
Kompromisy jsou skutečné. Propichování ze své podstaty zanechává větší excentricitu stěny než tvarování pásu, takže otvor může sedět mírně mimo střed vzhledem k vnějšímu průměru. Tenké stěny a velmi velké průměry je obtížnější získat, minimální objednací množství je méně flexibilní a jak cena, tak dodací lhůta jsou obvykle vyšší než ekvivalentní velikost DOM. Když výkres vyžaduje těžké stěny a agresivní obrábění, tato prémie se často vyplatí zaplatit.
 Bezešvá ocelová trubka tažená za studena (CDS) DIN 2393 ASTM A519 Třída ST37-2 ST52.3 Bezešvá ocelová trubka tažená za studena (CDS) - DIN 2393 ASTM A519 (třídy ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Zobrazit produkt →
Níže uvedená tabulka shrnuje rozdíly, které jsou nejdůležitější při vytváření cenových nabídek a plánování procesu. Použijte jej jako výchozí bod a poté potvrďte přesné tolerance, které vaše aplikace potřebuje.
| Atribut | DOM potrubí | Bezešvé potrubí |
|---|---|---|
| Výchozí materiál | Pás válcovaný za studena, svařený do trubky | Pevný sochor, proražený |
| Svarový šev | Přítomný, nakreslený téměř v jedné rovině | žádný |
| Rovnoměrnost tloušťky stěny | Vynikající, nastaveno páskovým měřidlem | Dobrá, větší výstřednost z piercingu |
| Soustřednost | Po nakreslení velmi těsné | Dobré, historicky volnější |
| Typické standardy | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Vysoký tlak a únava | Spolehlivý, když je šev zdravý a testovaný | Preferovaná, homogenní stěna |
| Relativní náklady | Obecně nižší | Obecně vyšší |
| Dodací lhůta a rozsah velikostí | Kratší; široký sortiment včetně tenkostěnných | Delší; méně možností u velkých OD |
| Nejvhodnější aplikace | Válcové trubky, honované trubky, tlumiče, hnací hřídele, dopravníkové válečky | Vysokotlaká vedení, výměníky tepla, vrtné trubky, silnostěnné obráběné díly |
Variace stěn je hlavní příčinou zmetků při honování a broušení. Trubka DOM vytvořená z řízeného pásového kalibru obvykle vstupuje do honovacího stroje se stěnou, která se mění jen nepatrně, takže úběr materiálu zůstává konzistentní a hotový otvor se čistí méně průchody. Bezešvá trubka s větší excentricitou může vyžadovat další odstraňování materiálu, což prodlužuje dobu cyklu a může vytlačit vrtání mimo požadované toleranční pásmo H8.
Tuzemská a importovaná trubka DOM je běžně ohýbána, vrubována a honována. Tažený šev se v těchto operacích chová dobře, ale musí být kvalifikován pro provoz kritický z hlediska únavy. Bezešvá trubka tuto proměnnou zcela odstraňuje. Pokud se váš díl cykluje při vysokém tlaku nebo dochází k obrácenému zatížení, absence švu stojí za dodatečné náklady. Kupující, kteří chtějí mít širší přehled o tom, jak svařovací trasy mění výkon, si mohou přečíst naše shrnutí Hadičky ERW vs DOM vs CDS před uzamčením specifikace.
Obě rodiny obrábějí čistě, když je zvolena správná třída a tvrdost. DOM obvykle přichází s hladším povrchem jak na vnější straně, tak na vnitřní straně, což zkracuje dobu leštění. Bezešvý má tendenci běžet o něco tvrději v tlustostěnných velikostech, což může prodloužit životnost nástroje nebo ji zkrátit v závislosti na otáčkách a posuvech. Promluvte si se svým dodavatelem o stavu dodávky: žíhaný, normalizovaný nebo tažený znamená větší rozdíl, než většina lidí očekává.
Pás je levnější než děrovaný sochor a používá méně materiálu pro stejnou konečnou velikost, takže DOM obvykle přistane za nižší cenu za kilogram. Tato výhoda roste u tenkostěnných a velkoprůměrových velikostí, kde je svařování a tažení jednoduše efektivnější cestou než propichování těžkého sochoru a jeho zmenšení.
U programu s jedním hydraulickým válcem je rozdíl v nákladech jen zřídka rozhodujícím faktorem. U velkoobjemových válců nebo linek tlumičů to velmi často je.
Většina hydraulických a pneumatických válců je pro DOM přirozeně vhodná, protože na soustřednosti a čistém vývrtu záleží více než na teoretickém přínosu stěny bez švů. V tomto prostoru dominují třídy EN 10305-2 E355 a ASTM A513, které spolehlivě brousí do zrcadlového lesku. Sáhněte po bezešvých, když je pracovní tlak extrémní, když je díl svařován do rozdělovače bez prostoru pro pochybnosti o švu, nebo když je stěna dostatečně těžká, že se svařovaná trasa stává neekonomickou.
Jeden praktický bod: na výběru jakosti trubky záleží méně než na vámi specifikované povrchové úpravě. Pro provoz tyče a válce je běžným požadavkem tolerance vrtání H8 s drsností Ra0,4 a měla by být na výkrese spíše napsána než předpokládaná. My dodáváme broušená a SRB trubka válce v DOM i bezešvých základních materiálech, takže zákazníci mohou porovnávat náklady s výkonem bez změny dodavatele.
 Hydraulická válcová trubka – za studena tažená svařovaná ocel EN 10305-2, E355, pro honování a SRB Naše hydraulické válcové trubky (CDW) jsou vyráběny podle EN 10305-2 E355 za použití vysoce kvalitních svařovaných ocelových trubek, které jsou dále taženy za studena, aby se zlepšila přesnost,... Zobrazit produkt →
Téměř v každé technické diskusi se objeví několik mýtů a jejich včasné odstranění ušetří spoustu přepracování:
Správná odpověď na otázku DOM versus bezproblémová téměř nikdy nepochází z katalogu. Vychází z přizpůsobení výrobní cesty zatěžovacímu případu, dokončovacího kroku a objemu, který hodláte koupit. Pošlete nám svůj výkres se stěnou, tolerancí, jakostí a povrchovou úpravou a my vám jasně řekneme, která trasa vám poskytne lepší část za lepší cenu a proč.

Naše trubky EN 10305-2 za studena tažené svařované (CDW) honované a SRB jsou ...

Naše hydraulické válcové trubky jsou vyrobeny z bezešvých ocelí tažených za s...

Ocelová trubka válcovaná za studena – ASTM A513 Typ 2 třídy 1010, 1015, 1020,...

Naše honované a broušené a válcované trubky (SRB) – ASTM A519 jsou přesné za ...

Naše svařované hydraulické trubky jsou vyráběny z pásové oceli tažené za stud...

EN 10305-3 E235 Přesné válečkové dopravníky – Ø60,3 x 2,0 mm pro manipulaci s...


